Hur våt rökgasavsvavlingsskrubber kontrollerar industriella SO₂-utsläpp: teknik, effektivitet och urval
HEM / NYHETER / Branschnyheter / Hur våt rökgasavsvavlingsskrubber kontrollerar industriella SO₂-utsläpp: teknik, effektivitet och urval
Hur våt rökgasavsvavlingsskrubber kontrollerar industriella SO₂-utsläpp: teknik, effektivitet och urval
Av admin
Vad är en våt FGD-skrubber?
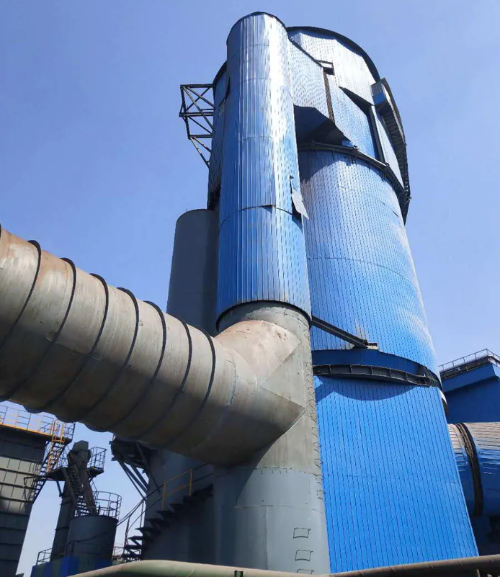
A våt skrubber designad för rökgasavsvavling (FGD) är industriell utrustning som tar bort svaveldioxid (SO2) och andra skadliga föroreningar från avgasströmmar innan de kommer ut i atmosfären. Dessa system representerar en av de mest beprövade och allmänt använda teknikerna för att uppfylla miljökrav, särskilt för kraftverk, raffinaderier och kemiska tillverkningsanläggningar som bearbetar råvaror med hög svavelhalt.
Till skillnad från torra eller halvtorra alternativ, använder våta FGD-skrubbers flytande lösningsmedel - vanligtvis kalkstensslam - för att kemiskt absorbera SO2 från rökgaser. Processen sker i ett stort tornkärl där motströmskontakt mellan gas och vätska maximerar avlägsningseffektiviteten. Den absorberade svaveldioxiden oxideras därefter och omvandlas till säljbar gipsbiprodukt, vilket förvandlar en skuld till en kommersiell möjlighet.
Nyckelkomponenter i ett våtskrubbertorn
Ett komplett våt FGD-system består av flera kritiska sektioner som arbetar tillsammans:
Absorbertorn: Huvudreaktionskärlet där rökgas och kalkstensslam kommer i kontakt. Detta torn är vanligtvis konstruerat av armerad betong eller rostfritt stål för att motstå korrosiv SO2-laddad gas och sura förhållanden.
Uppslamningssystem: Kvarnar och blandningsutrustning som maler kalksten (CaCO3) till fina partiklar och hydratiserar dem till en stabil slurry med rätt konsistens och koncentration.
Oxidationsluftsystem: Forcerad luftinjektion som katalyserar oxidationen av kalciumsulfit till kalciumsulfat (gips), vilket möjliggör återvinning av biprodukter och förhindrar avlagring inuti absorbatorn.
Mist Eliminator: Tar bort medbringade vätskedroppar från behandlad gas före utsläpp, förhindrar vattenförlust och korrosion i nedströms kanalsystem.
Gipsavvattningssystem: Separerar och torkar gipsprodukten för kassering eller kommersiell försäljning till tillverkare av väggskivor och andra industrier.
Återcirkulationspump: Cirkulerar kontinuerligt skurvätska genom spraymunstycken i toppen av absorbatorn, vilket säkerställer effektiv motströmskontakt med stigande rökgas.
Wet Scrubber vs Dry Scrubber: Vad är skillnaden?
Den grundläggande skillnaden mellan våt och torr FGD-teknik ligger i sorbentens fysiska tillstånd och mekanismen för att fånga upp föroreningar:
Funktion
Våt FGD
Torr FGD
Sorbent tillstånd
Kalkstensslam (flytande)
Limepulver eller spraytorkad slurry
Effektivitet för avlägsnande av SO2
95–99 %
90–95 %
Återställning av biprodukter
Gips (säljbart, 95 % renhet)
Flygaska (blandad, lägre marknadsvärde)
Vattenförbrukning
Hög (500–1000 m³/timme typiskt)
Mycket låg (endast avdunstning)
Fotavtryck
Större (tornhöjd 40–60 m)
Kompakt
Kapitalkostnad
Måttlig till hög
Högre initial investering
Driftskostnad
Måttlig (reagensvatten)
Lägre (mindre reagens behövs)
Våta FGD-system är att föredra i regioner med stränga standarder för utsläpp av SO2 och där försäljning av gipsbiprodukter kompenserar för driftskostnaderna. Torra system utmärker sig där vattentillgången är begränsad eller avfallshantering är en prioritet.
Hur fungerar kalksten-gips våt FGD?
Kalksten-gipsprocessen representerar den globalt dominerande teknologin för våtavsvavling på grund av dess enkelhet, kostnadseffektivitet och säljbarheten av gipsbiprodukter. Att förstå kemin och mekaniken är avgörande för anläggningsoperatörer och inköpsproffs som utvärderar systemalternativ.
Den kemiska reaktionen bakom SO2-avlägsnande
När rökgas som innehåller SO2 kommer i kontakt med kalkstensslam uppstår en serie irreversibla kemiska reaktioner:
Steg 1 – Upplösning och syraneutralisering: Kalksten (kalciumkarbonat, CaCO3) reagerar med sur SO2 och vatten och bildar kalciumsulfit (CaSO3) och koldioxid. Kalkstenen löser sig i den sura miljön och skapar rikligt med hydroxidjoner som buffrar slurryns pH på optimala nivåer (5,0–5,5).
Steg 2 – Oxidation till gips: Injicerad oxidationsluft omvandlar kalciumsulfit (CaSO3) till kalciumsulfat (CaSO4). Detta oxidationssteg är termodynamiskt gynnsamt och slutförs vanligtvis inom 2–8 minuter, beroende på luftflödet och slurryns uppehållstid. Oxidation är kritisk eftersom gips uppvisar överlägsna kristallisationsegenskaper jämfört med sulfit, vilket minskar beläggningsbildning på inre ytor och möjliggör enklare mekanisk avvattning.
Steg 3 – Kristalltillväxt och -separering: Under timmars vistelse i absorbator- och klarningstankarna växer kalciumsulfatdihydrat (gips) kristaller och sätter sig. Den klarnade vätskan återförs tillbaka till toppen av absorbatorn, medan gipsuppslamningen transporteras till ett vakuumfilter eller centrifug för avvattning och stapling.
Steg-för-steg-process inuti absorbatortornet
Den fysiska och kemiska omvandlingen sker kontinuerligt i absorbatortornet:
Rökgasinlopp: Het rökgas (typiskt 120–150°C från pannan eller industriugnen) kommer in i botten av absorbatortornet med kontrollerad hastighet, vanligtvis 3–4 m/s, för att undvika alltför stort tryckfall samtidigt som en noggrann blandning säkerställs.
Sprayzon: Kalkstensslam sprutas från flera munstycken placerade på toppen och i mitten av tornet. Uppslamningen bryts upp i fina droppar, vilket skapar en enorm kontaktyta mellan gas och vätska.
Reaktionszon: SO2 diffunderar in i vätskefilmen som omger varje droppe och reagerar med löst kalksten. Droppar faller under gravitationen medan stigande rökgas bär dem uppåt, vilket skapar en motströmskaskad som förlänger uppehållstiden och driver diffusionskinetiken.
Oxidationszon: Luft injiceras i botten genom spridare som bubblar uppåt genom absorbatorn. Syre oxiderar sulfit till sulfat i bulkvätskan och i de fallande dropparna, vilket omvandlar produkten till mer stabil gips.
Insamlingszon: Mättad vätska ansamlas i sumpen vid tornets bas. Fasta partiklar sedimenterar, vilket gör att klarad vätska kan pumpas tillbaka till toppen av tornet för återcirkulation, medan sedimenterade fasta partiklar rinner ut mot gipsavvattningskretsen.
Gasutgång: Behandlad rökgas (med SO2 reducerad med 95–99 %) stiger till dimavskiljaren på toppen, där medbringade vattendroppar avlägsnas genom avimning av packning eller chevrondimma. Den rengjorda gasen ventileras sedan ut i atmosfären eller kommer in i nedströms föroreningskontrollutrustning.
Hela cykeln – från SO2-infångning till oxidation till gipsåtervinning – kräver vanligtvis 8–12 minuters uppehållstid för slurry, beroende på kalkstenspartikelstorlek, pH-kontrollstrategi och målavlägsningseffektivitet. Kalksten med mindre partiklar (80–90 % som passerar 325 mesh) accelererar reaktionshastigheterna och gör det möjligt för operatörer att uppnå högre effektivitet vid lägre flytslamflöden.
Varför välja Wet FGD-teknik för din anläggning?
Beslutet att investera i våta FGD-system återspeglar både regulatorisk nödvändighet och driftsekonomi. Anläggningar som hanterar bränslen med hög svavelhalt eller betjänar marknader med stränga luftkvalitetsstandarder tycker att våta system ger överlägsen avkastning när alla faktorer beaktas holistiskt.
Branscher som förlitar sig på våtskrubber
Wet FGD-teknik är grundläggande inom flera industrisektorer:
Koleldad kraftproduktion: Den största applikationen globalt. Moderna allmännyttiga pannor som förbränner bituminöst eller subbituminöst kol som innehåller 1–3 % svavel är beroende av våt FGD för att uppfylla gränsvärdena för SO2-utsläpp, som i många regioner är obligatoriska under 50–100 mg/Nm³.
Oljeraffinering: Avsvavlingsenheter för eldningsolja och kokarpannor genererar SO2-rika avgaser som kräver högeffektiv skrubbning. Raffinaderier integrerar ofta våt FGD med selektiv katalytisk reduktion (SCR) för kombinerad SO2- och NOx-kontroll.
Kemisk och petrokemisk tillverkning: Anläggningar som producerar svavelsyra, svavelbaserade polymerer eller bearbetar råoljeströmmar med hög svavelhalt driver våtskrubber för att fånga upp SO2-utsläpp från termiska oxidationsmedel, kalcineringsenheter och rostugnar.
Massa- och pappersbruk: Sodapannor som förbränner svartlut ger betydande SO2-utsläpp. Kraftmassabruk använder alltmer våta FGD-system för att uppnå regionala luftkvalitetsstandarder och minska SO2-relaterade luftföroreningar i bostadsområden.
Metallbearbetning: Smältoperationer som extraherar koppar, nickel, zink och andra icke-järnmetaller från sulfidmalmer genererar SO2-laddade avgaser som kräver 99 % avskiljningseffektivitet. Wet FGD är industristandarden för dessa applikationer.
Avfall-till-energi och biomassaförbränning: Kommunala förbränningsanläggningar för fast avfall och biomassakraftverk producerar heterogena rökgassammansättningar. Wet FGD ger robust, anpassningsbar SO2-kontroll över varierande bränslekvalitet.
Nyckelprestandafaktorer: Effektivitet, pH och L/G-förhållande
Att uppnå konsekvent, högpresterande SO2-avlägsnande är beroende av att kontrollera flera interberoende parametrar. Att förstå dessa faktorer gör det möjligt för operatörer och ingenjörer att optimera systemdesign och drift:
Effektivitet för avlägsnande av SO2 (mål: 95–99%): Verkningsgraden styrs i första hand av två mekanismer: (1) mängden kalkstensslam som cirkuleras i förhållande till rökgasvolymen, uttryckt som förhållandet vätska-till-gas (L/G), och (2) gasens uppehållstid i absorbatorn. Moderna system uppnår rutinmässigt 95 % avlägsnande vid L/G-förhållanden på 5–8 L/m³ och 98–99 % effektivitet vid förhållanden på 10–15 L/m³. Minskande avkastning gäller – att trycka över 15 L/m³ ger minimala effektivitetsvinster samtidigt som pumpkraften, kostnaderna för beredning av slurry och vattenförbrukningen dramatiskt ökar.
pH-kontroll (optimalt: 5,0–5,5): Uppslamningens pH påverkar direkt kalkstenens upplösningshastighet och SO2-absorptionskinetiken. Vid pH under 4,5 löses kalkstenen lätt men SO2-absorptionen saktar ner på grund av omvända reaktioner och minskad drivkraft för gasfasdiffusion. Över pH 6,0 minskar kalkstenens löslighet medan SO2-absorptionen accelererar – men risken för beläggningsbildning och gipsutfällning på tornets inre delar ökar exponentiellt. Operatörer bibehåller pH genom att noggrant dosera kalkstensslamtillsats och oxidationsluftflöde. Automatisk pH-kontroll via realtidssonder har blivit standardpraxis i moderna installationer.
L/G-förhållande (volymförhållande mellan vätska och gas): Denna dimensionslösa parameter – vanligtvis rapporterad som liter cirkulerad slurry per kubikmeter rökgas – är kanske den enskilt mest kritiska kontrollvariabeln. Högre L/G-förhållanden ökar slammets kontaktyta och uppehållstid, vilket ökar effektiviteten men ökar strömförbrukningen, reagensförbrukningen och vattenförlusten till avdunstning. Det optimala L/G-förhållandet balanserar regelefterlevnadsmål med driftskostnadsminimering. Regionala luftkvalitetsstandarder, bränslesvavelhalt och pannbelastning dikterar i grunden L/G-börvärdet.
Gashastighet (typiskt: 3–4,5 m/s): Rökgasens vertikala hastighet genom absorbatorkärlet påverkar droppsuspension, uppehållstid och tryckfall. Högre hastigheter minskar kärlets tvärsnitt och kapitalkostnader men ökar pumpdrift och erosionsrisk. Lägre hastigheter ökar uppehållstid och effektivitet men kräver större kärl. De flesta operatörer håller 3,5–4,0 m/s som den tekniska sweet spot.
Oxidationslufthastighet (typiskt: 60–90 % teoretiskt syre): Överskott av syre i den injicerade luften driver omvandlingen av sulfit till sulfat, men överdriven luftning ökar skumbildningen och vätskeöverföringen. Luftspridarens design och nedsänkningsdjupet påverkar blandnings- och oxidationskinetiken kritiskt. Underdimensionerade luftsystem resulterar i ofullständig oxidation, sulfitfällning och blindning av avvattningsutrustning.
Våt FGD System Process Flödesdiagram
Faktorer att tänka på när du väljer en leverantör av våtskrubber
Upphandlingsbeslut för våta FGD-system kräver noggrann utvärdering av flera tekniska, kommersiella och operativa kriterier. Följande faktorer kommer att avsevärt påverka systemets prestanda, livslängd, uppnåendet av regelefterlevnad och totala ägandekostnader.
Materialval och korrosionsbeständighet
Den inre miljön i en våt FGD-absorbator är i sig frätande: pH varierar från 3,5 till 6,0, temperaturen når 60–70°C och upplöst SO2 och svavelsyra påskyndar metalloxidationen. Materialval är inte en eftertanke utan ett grundläggande designbeslut:
Armerad betong med gummifoder: Det dominerande materialvalet för absorbatorer i stor skala. Betong ger strukturell styrka och termisk massa; en 10–20 mm tjock gummibeläggning (neopren eller EPDM) skyddar betong från kemiska angrepp. Korrekt ytbehandling och härdning av gummifoder förlänger livslängden till 20–30 år med minimalt underhåll.
Rostfritt stål (austenitiska kvaliteter): Föredragen för mindre system, spraytorn och avimningssektioner på grund av överlägsen korrosionsbeständighet och renare designestetik. 316L rostfritt stål motstår gropbildning i sura kloridhaltiga slam. Avvägningar inkluderar högre kapitalkostnad (2–3x betong) och potential för spaltkorrosion om designtoleranserna är lösa.
Termoplastiska material: Fiberförstärkt plast (FRP) och polyesterbaserade kompositer växer fram i nischapplikationer och eftermonteringsmarknader på grund av utmärkt kemisk resistens och noll korrosionsrisk. Långsiktiga hållbarhetsdata är fortfarande begränsade; termisk cykling och UV-exponering i utomhusinstallationer innebär okända risker.
Spraymunstyckesmaterial: Spraymunstycken upplever de högsta slitagehastigheterna. Keramiska eller härdade stålspetsar med volframkarbidöverdrag motstår nötning från suspenderade kalkstenspartiklar. Rutinmässig inspektion och byte av munstycken vart 2–5 år är standardpraxis.
Anpassning och kundsupport
Varje industrianläggning har unika rökgasegenskaper, utrymmesbegränsningar och driftskrav. En pålitlig leverantör kommer att erbjuda äkta anpassning snarare än paket som passar alla:
Platsspecifik teknik: Utvärdera om leverantören utför detaljerad gasströmsanalys – mätning av SO2-koncentration, NOx-nivåer, partikelbelastning, fukthalt och temperaturprofil. Dessa data matas in i CFD-modellering (Computational Fluid Dynamics) för att förutsäga slurryfördelning, gasuppehållstid och effektivitet vid dina specifika driftsförhållanden. Leverantörer som erbjuder laboratorietestning eller pilotanläggningsdata för din bränsletyp och gassammansättning visar teknisk rigoritet.
Modulär skalbarhet: För anläggningar med tillväxtpotential eller utbyggnadsplaner i etapper tillåter system designade med modulära absorbatorsektioner eller parallelltågsarkitektur stegvis kapacitetstillskott utan komplett systembyte. Bekräfta om interna delar (distributörer, dimavskiljare) kan eftermonteras eller uppgraderas i det befintliga fartyget.
Integration med befintlig infrastruktur: Våta FGD-system samverkar med pannans avgaskanaler, ID-fläktar, avskiljare och nedströmsstaplar. Leverantörer bör tillhandahålla detaljerade kanal- och fundamentkonstruktioner, certifieringar för seismiska belastningar om tillämpligt och samordning med dina utrustningsleverantörer. Dolda kostnader uppstår ofta från kanalförändringar och stöd.
Utbildning och kunskapsöverföring: Drift och underhåll av våta FGD-system kräver operatörens expertis inom pH-hantering, slurry-reologi, oxidationsluftkontroll och gipsavvattning. Välj leverantörer som erbjuder omfattande utbildning på plats, O&M-manualer, reservdelstillgänglighet och nödtelefoner. Fjärrdiagnostikkapacitet och avtal om förutsägande underhåll skiljer i allt högre grad premiumleverantörer från råvaruleverantörer.
Reagensförsörjning och logistik: Kalkstenstillgänglighet, prissättning och transportlogistik har en avgörande betydelse för driftskostnaderna. Leverantörer bör dokumentera närliggande kalkstenskällor, volymrabatter, leveransscheman och reservförsörjningsarrangemang. Bekräfta på samma sätt gipshanteringsinfrastruktur – avvattningsutrustningskapacitet, lagringsanläggningar och nedströms marknadsanslutningar (murskiva, cement, jordbruk) som möjliggör kostnadstäckning.
Ekosystem för reservdelar: Identifiera kritiska slitageartiklar (munstycken, packningar, pumphjul, dimavskiljare) och bekräfta tillgänglighet, ledtider och prissättning via leverantörens nätverk. Långsiktig tillgänglighet av reservdelar för 20–30 års systemlivslängd kräver leverantörer med etablerade distributionskanaler och lagerpolicyer.
Operational Excellence: Övervakning och kontrollsystem
Moderna våta FGD-system är sofistikerade instrument som kräver kontinuerlig övervakning och dynamisk parameterjustering för att upprätthålla målavlägsningseffektiviteten samtidigt som driftskostnaderna minimeras. Avancerade kontrollsystem förvandlar våtskrubber från passiva efterlevnadsverktyg till aktivt optimerade tillgångar.
Realtidsövervakningsteknik
Realtidsåterkopplingsslingor möjliggör snabb respons på förändringar i bränslekvalitet, pannbelastning eller atmosfäriska förhållanden:
Kontinuerliga SO2-analysatorer: Infraröda eller elektrokemiska SO2-sensorer uppströms och nedströms om absorbatorn kvantifierar borttagningseffektiviteten i realtid. Målbörvärden (vanligtvis 50–100 mg/Nm³ utlopp) justerar automatiskt kalkstensmatningshastigheter och L/G-förhållanden för att upprätthålla överensstämmelsemarginaler utan överdriven reagensförbrukning.
pH-sonder: Nedsänkta pH-elektroder i absorbentsumpen och klarnaren ger moment-till-ögonblick slurrys surhetsgrad. Automatiserade tillsatssystem för kalkmjölk bibehåller pH inom ±0,2 enheter av börvärdet, vilket förhindrar både skalning (högt pH) och otillräcklig kalkstensupplösning (lågt pH).
Övervakning av tryckfall: Differentialtrycksceller över absorbatorn, avfuktaren och utloppskanalerna indikerar igensättning, avlagringar eller dimavskiljarens mättnad. Tidiga varningssystem utlöser rengöringscykler eller underhållsvarningar innan prestandaförsämringen accelererar.
Oxidationsluftkontroll: Syrehaltssensorer och luftflödesmätare säkerställer optimal syretillgång för sulfitoxidation. Oxidationsluftkontroll med sluten slinga förhindrar ofullständig omvandling (kräver dyra nedströms oxidationskemikalier i vätskefas) och skumbildning (vilket ökar överföringen).
Övervakning av återcirkulationspump: Vibrationssensorer, lagertemperatursonder och strömförbrukningsspårning upptäcker förslitning av pumphjulet, lagerförsämring eller kavitation i ett tidigt skede. Förutsägande underhållsvarningar möjliggör proaktivt komponentbyte innan katastrofala fel.
Belastningsföljande funktioner
Industrianläggningar arbetar sällan med konstant pannbelastning. Våta FGD-system måste klara nedläggningsförhållanden på 40–100 %, och bibehålla efterlevnad och effektivitet över hela detta driftsområde. Viktiga designfunktioner som möjliggör belastningsföljning inkluderar:
Variable Frequency Drives (VFD): VFD-utrustad recirkulationspump och oxidationsluftfläktmotorer skalar flödeshastigheterna proportionellt med pannans belastning, vilket minskar strömförbrukningen och reagensanvändningen vid lågbelastningsdrift. VFD:er uppnår enkelt 20–30 % energibesparingar jämfört med motorer med fast hastighet med gasreglage.
Flerstegs sprutmunstycken: System med oberoende styrda spruthuvuden på flera tornhöjder möjliggör effektiv fördelning över dellastförhållanden. Lägre belastningar aktiverar färre munstycken, vilket bibehåller optimal suspension av slurrydroppar och gasuppehållstid utan överdriven dimmaöverföring.
Bypass och blödningsströmmar: Bypass-ledningar för slurry och konfigurationer för klarningsutlopp tillåter granulär kontroll av uppehållstid och pH utan att stänga av hela systemet under nedläggning. Strategiskt avtappningsflöde förhindrar alltför snabb pH-ökning under lågbelastningsperioder när gasvolymen och SO2-belastningen minskar samtidigt.
Regelefterlevnad och miljöprestanda
Gränsvärdena för utsläpp av svaveldioxid varierar globalt men trender överallt i riktning mot stringens. Våta FGD-system är den primära teknologin som möjliggör överensstämmelse med moderna standarder, som i utvecklade regioner kräver utloppskoncentrationer av SO2 på 50–100 mg/Nm³ eller absoluta SO2-massbelastningsreduktioner på 85–99 % beroende på bränsletyp och anläggningsklass.
Global SO2 Standards Översikt
Regionala regelverk driver teknikval och verksamhetsstrategi:
Europeiska unionen: Direktivet om stora förbränningsanläggningar (LCPD) och direktivet om industriutsläpp (IED) kräver 97–99 % SO2-reduktionseffektivitet för koleldade och oljeeldade enheter. Månatliga genomsnittliga utloppskoncentrationer får inte överstiga 50 mg/Nm³ för de flesta kraftverk. Dessa stränga gränser kräver högeffektiva våta FGD-system med avancerad oxidationskontroll.
USA: Clean Air Act-bestämmelser begränsar SO2-utsläpp via National Ambient Air Quality Standards (NAAQS). De flesta regulatoriska regimer översätter till utloppsgränser på 50–90 mg/Nm³ eller 90 % avskiljningseffektivitet. Stater med områden som inte uppnåtts kan införa strängare restriktioner för kraftverk och raffinaderier.
Kina och Indien: Snabb industrialisering och växande medvetenhet om luftkvalitet har föranlett antagandet av våt FGD på ny koleldad kapacitet. Obligatoriskt avlägsnande av SO2 överstiger 90 % för stora enheter; många nya installationer siktar på 95 % effektivitet för att framtidssäkra mot förväntad åtstramning.
Japan och Sydkorea: Dessa länder är banbrytande när det gäller utveckling av våt FGD-teknologi, dessa länder tillämpar 80–90 % reningseffektivitet med låga utloppskoncentrationer (30–50 mg/Nm³). Teknikmognad och operatörskompetens är exceptionellt hög på dessa marknader.
Beyond SO2: Co-benefits and Multi-Pollutant Control
Moderna våta FGD-system kontrollerar samtidigt flera luftföroreningar, vilket ger utrymmesfördelar för miljöefterlevnad:
Partikelborttagning: Kalkstensslam fungerar som ett naturligt skurmedium för flygaska och tar bort 40–70 % av inloppspartiklarna utan dedikerade elektrostatiska filter eller påshus. Detta samborttagande minskar nedströmsutrustningens börda och kostnaderna för bortskaffande.
Syradimma och HCl-fångst: Alkalisk slurry neutraliserar saltsyraångor (HCl) och svavelsyradimma (H2SO4) som bildas från SO2-oxidation eller som finns i bränsleklor. Integrerade våta FGD-system fångar upp dessa sura gaser och hindrar dem från att nå atmosfären.
Mercury Speciation Influens: Även om våt FGD inte direkt tar bort elementärt kvicksilver (Hg⁰), främjar den oxiderande miljön och kalkstensslam oxidation av Hg⁰ till tvåvärt kvicksilver (Hg²⁺), som sedan fångas upp av nedströms baghouses eller ESP-enheter. Denna indirekta väg förbättrar den totala kvicksilverkontrolleffektiviteten.
Synergi med selektiv katalytisk reduktion (SCR): Kraftverk och raffinaderier använder i allt högre grad integrerade SO2-NOx-styrtåg som kombinerar våt FGD med SCR-enheter. Den låga utloppstemperaturen från FGD-absorbatorn (mättad, ~60°C) kräver återuppvärmning före SCR-katalysator för att upprätthålla aktiviteten. Strategisk värmeintegration mellan pannan och FGD/SCR-system optimerar energieffektiviteten och minskar driftskostnaderna.
Vanliga frågor om Wet FGD Scrubbers
F1: Vad är SO2-avlägsningseffektiviteten för en våtskrubber?
Kalksten-gips våta FGD-system uppnår rutinmässigt 95–99 % SO2-avlägsnande effektivitet under optimerade driftsförhållanden. Den exakta effektiviteten beror på flera faktorer: (1) L/G-förhållande (högre förhållande ökar effektiviteten men ökar kostnaden), (2) slurrys pH (optimalt område 5,0–5,5), (3) kalkstenspartikelstorlek (finare partiklar löses upp snabbare), (4) gasuppehållstid i absorbatorn (vanligtvis 8–12 minuter) och (5) sulfitomvandlingslufttillgänglighet (komplett oxidation). De flesta moderna system är designade för 95–97 % effektivitet som en kompromiss mellan regelefterlevnad och driftsekonomi. För att uppnå 98–99 % effektivitet krävs högre L/G-förhållanden (12–15 L/m³) och strängare processkontroll, men implementeras rutinmässigt i regioner med stränga luftkvalitetsstandarder.
F2: Hur mycket vatten förbrukar ett vått FGD-system?
Vattenförbrukningen i våta FGD-system av kalksten och gips är betydande och representerar en stor driftskostnad i områden med vattenbrist. Typisk förbrukning sträcker sig från 500 till 1 500 m³/timme för en koleldad kraftenhet på 500 MW, beroende på rökgasvolym, slurrycirkulationshastighet och avdunstningsförluster. Av denna summa är cirka 30–40 % konsumtion (förlorad till avdunstning och gipskristallvatten), medan 60–70 % återvinns i slurrykretsen. Alternativa tekniker finns för vattenbegränsade anläggningar: torra FGD-system förbrukar endast avdunstningsvatten (~5 % av förbrukningen av vått system), men på avvägning av minskad effektivitet och förlust av värdefull gipsbiprodukt. Vissa anläggningar använder vattenåtervinningsslingor, kyltorn och återvinning av kondens för att minska nettoförbrukningen.
F3: Vad är skillnaden mellan ett spraytorn och en packad sängskrubber?
Både spraytorn och packade bäddskrubber klassificeras som "våta" FGD-tekniker, men de skiljer sig avsevärt i intern design och funktionsegenskaper. Spraytorn (även kallade "sprayabsorbenter" eller "motströmsspraykontaktorer") fördelar kalkstensslam genom munstycken på toppen av kärlet, vilket skapar en fallande spray som kommer i kontakt med stigande rökgas. Denna design är enkel, robust, tolerant mot suspenderade partiklar och lätt att skala. Packade bäddskrubber innehåller strukturerade eller slumpmässiga förpackningsmedia (keramiska sadlar, plastringar, strukturerade ark) som ökar gränsytans kontaktyta mellan gas och vätska. Packade bäddar uppnår högre avlägsningseffektivitet vid lägre L/G-förhållanden (6–8 L/m³ mot 10–15 för spraytorn) men är mer benägna att fjällning, igensättning och kräver finare kalkstenspartiklar. För koleldade kraftverk och industriugnar med hög askbelastning och variabel gassammansättning dominerar spruttorn på grund av tillförlitlighet och underhållsbarhet. Packade bäddar är att föredra i mindre, mer kontrollerade applikationer (raffinaderier, kemiska anläggningar) där matargassammansättningen är konsekvent och stränga effektivitetsmål kräver kompakta konstruktioner.
F4: Vad är kalksten (CaCO3) och varför används det som primärreagens?
Kalksten är ett naturligt förekommande mineral (kalciumkarbonat, CaCO3) som består av forntida snäckskal och skelettskräp. Det är rikligt globalt, billigt ($8–15 per ton levererat) och lätt tillgängligt från stenbrott nära de flesta industrianläggningar. Kalkstens främsta fördel är dess kemiska reaktivitet med sur SO2; när det mals till fina partiklar (100–300 mikrometer) och suspenderas i vatten, löser det sig snabbt i den sura miljön i absorbatorsumpen, vilket frigör hydroxidjoner som absorberar SO2 och buffertar uppslamningens pH. Kalk (CaO eller hydratiserad kalk Ca(OH)2) är ett alternativt reagens som erbjuder snabbare kinetik och högre koncentration, vilket möjliggör lägre L/G-förhållanden och mindre kärl. Men kalkstens högre kostnad ($30–50 per ton), frätande natur och hanteringsrisker gör kalksten till standardvalet för de flesta applikationer. Hybridsystem som använder kalksten som primärt reagens med kalktillsats för pH-korrigering under uppstart eller störda förhållanden erbjuder driftsflexibilitet till minimal extra kostnad.
F5: Hur länge håller ett vått FGD-system och vad är typiska underhållsintervaller?
Väldesignade och väl underhållna våta FGD-system har en livslängd på 20–30 år, jämförbar med värdpannan eller industriugnen. Kritiska komponenter har kortare livslängder: gummibeklädnad i betongkärl (15–25 år), sprutmunstycken (2–5 år), tätningar och pumphjul för recirkulationspumpar (5–8 år), oxidationsluftspridare (8–10 år). Dimbekämpningspatroner behöver vanligtvis bytas ut vartannat till vart fjärde år beroende på dammbelastning. Schemalagda underhållsintervaller inkluderar kvartalsvisa inspektioner av sprutmunstycken och fördelarrör, halvårsvis pH-sondkalibrering, årlig bedömning av gummifodertillstånd och tvåårig hydrostatisk testning av tryckkärl. Förutsägande underhållsprogram som använder vibrationsanalys, termografi och realtidsövervakning av prestanda minskar i allt högre grad oplanerade stillestånd och förlänger komponenternas livslängd. Korrekt kemisk balans, korrosionsinhibitordosering och biocidbehandling (i tillämpliga fall) är avgörande för att maximera systemets livslängd.
F6: Kan våta FGD-skrubbers hantera variationer i bränslesvavelhalt?
Ja, kalksten-gips våta FGD-system är till sin natur robusta för att driva svavelvariationer, vilket representerar en av deras viktigaste fördelar. Systemet justerar kalkstenens matningshastighet och L/G-förhållandet för att klara högre eller lägre SO2-belastning utan att byta kemi eller driftsläge. Om bränslesvavel ökar från 1,5 % till 3,0 viktprocent fördubblas SO2-koncentrationen i rökgasen ungefär. Operatörer svarar genom att öka cirkulationshastigheten för kalkstensslam eller höja kalkstenskoncentrationen i slammet, och bibehålla mål-pH och utloppsSO2-koncentration. Omvänt, när bränsle med lägre svavelhalt förbränns, minskas kalkstensinmatningen proportionellt. Denna anpassningsförmåga är avgörande för anläggningar som blandar flera bränslekällor, hanterar bränslekvalitetsvariationer i importerat kol eller anpassar sig till säsongsbetonad bränsletillgång. Torra FGD-system saknar denna flexibilitet och kräver vanligtvis reagenskemiändringar eller brännarjusteringar för att upprätthålla efterlevnad när bränslesvavel skiftar avsevärt.
F7: Vad händer med biprodukten av gips, och är den verkligen värdefull?
Gips som produceras i kalksten-gips våta FGD-system är kemiskt och fysiskt identiskt med utvunnet naturligt gips. Gips med hög renhet (95 % kalciumsulfatdihydrat) är ett förstklassigt råmaterial för tillverkare av väggskivor (gipsskivor, gipsskivor), som representerar cirka 70–80 % av den totala efterfrågan på gips globalt. Marknadspriserna varierar mellan 5–15 USD per ton beroende på plats, renhet och logistik, men i de flesta regioner kompenserade gipsförsäljningen 10–30 % av rörelsekostnaderna för våt FGD. Vissa anläggningar uppnår full kostnadstäckning genom försäljning av gips, särskilt de med samlokaliserade väggskivor eller hamnar som möjliggör export. Gips med lägre renhet (85–95 % kalciumsulfat) finner utlopp i cementproduktion, markkonditionering, vägbasstabilisering och andra mindre värdefulla tillämpningar. En liten andel av FGD-producerat gips odlas på land eller bortskaffas i tillåtna anläggningar där marknaderna är avlägsna eller transporter oekonomiska. Omvandlingen av SO2-avfall till kommersiella produkter – snarare än förbränningsbiprodukter som kräver bortskaffande – är en unik miljömässig och ekonomisk fördel med kalksten-gipstekniken.
F8: Vilka är de viktigaste operativa utmaningarna inom förvaltning av våt FGD-system?
Trots sin robusthet presenterar våta FGD-system flera återkommande operativa utmaningar som kräver skicklig ledning: (1) Skalning och pluggning: Om pH stiger över 5,5 faller kalciumsulfat och kalciumsulfit ut på invändiga ytor, vilket minskar flödet och effektiviteten. Strikt pH-kontroll och regelbunden mekanisk rengöring förhindrar detta. (2) Korrosionsangrepp: Nedbrytning av gummibeklädnad eller betongspjälkning uppstår om kemisk balans försummas eller bypass inträffar. Rutininspektioner och korrosionsinhibitorprogram minskar risken. (3) Skumbildning: Överdriven oxidationsluft eller bränsletillsatser som innehåller ytaktiva ämnen främjar skum, vilket ökar överföringen och vattenförlusten. Antiskumkemi och optimerad luftspridningsdesign löser detta. (4) Gipsavvattningsutmaningar: Hög fukthalt i gipsprodukter ökar kostnaderna för bortskaffande eller transport. Vakuumfilteroptimering, centrifugjustering och polymerdosering förbättrar kakans torrhet. (5) Intermittent reagenstillförsel: Störningar vid inköp av kalksten eller väderinducerade transportförseningar kan tvinga fram en tillfällig efterlevnadsrisk. Redundanta leverantörsrelationer och lagringsbuffring på plats mildrar detta. Erfarna operatörer ser dessa utmaningar som hanterbara genom förebyggande underhåll, realtidsövervakning och proaktiv felsökning.
Slutsats: Investera i hållbar industriell utsläppskontroll
Tekniken för avsvavling av våt rökgas står som den beprövade, pålitliga grunden för industriell SO2-utsläppskontroll över kraftgenerering, raffinering, metallbearbetning och kemisk tillverkning. Genom att uppnå 95–99 % SO2-avskiljningseffektivitet, omvandla avfall till säljbara gipsbiprodukter och bibehålla kompatibilitet med befintlig panninfrastruktur, representerar kalkstens-gips våtskrubbers en optimerad balans mellan miljöprestanda, driftsekonomi och teknisk mognad.
Beslutet att implementera eller uppgradera våt FGD-kapacitet kräver en holistisk utvärdering av bränslekvalitet, regulatoriska skyldigheter, anläggningens fotavtryck, vattentillgänglighet och långsiktiga mål för driftskostnader. Ingen enskild "universell" systemdesign existerar; i stället säkerställer platsspecifik konstruktion, materialval och anpassning av styrstrategi optimal prestanda för ditt unika industriella sammanhang.
Oavsett om du driver ett kraftverk, petroleumraffinaderi, metallsmältverk eller specialkemikalieanläggning är det viktigt att engagera kvalificerade leverantörer med beprövade meriter, omfattande teknisk support och transparenta prestandagarantier. Kräv detaljerade ingenjörsstudier, prestandadata i pilotskala för din specifika gasström, transparenta reagensförsörjningsplaner och utbildningsåtaganden innan du slutför upphandlingsbeslut.
Behöver en anpassad våt skrubber lösning för din anläggnings unika rökgassammansättning och utsläppsmål? Anlita en leverantör som kan utföra omfattande gasströmsanalyser, CFD-modellering, pilottestning på plats och långsiktiga prestandagarantier. Ange detaljerade specifikationer för din bränsletyp, SO2-koncentration, gasflödeshastighet, temperaturprofil och målavlägsningseffektivitet, och begär ett preliminärt tekniskt förslag och kostnadsberäkning. De flesta kvalificerade leverantörer levererar genomförbarhetsbedömningar inom 2–4 veckor, vilket möjliggör snabb utvärdering och informerade upphandlingsbeslut.


 简体中文